Jeszcze kilkadziesiąt lat temu wycinanie skomplikowanych kształtów z metalowych arkuszy wymagało zastosowania wielu narzędzi, czasochłonnych operacji i dużego doświadczenia operatorów. Dziś wystarczy odpowiednio przygotowany projekt cyfrowy, nowoczesna maszyna CNC i skoncentrowana wiązka światła, która z niezwykłą precyzją przecina stal, aluminium czy stal nierdzewną.
Cięcie blach laserem fiber to jedna z technologii, które w największym stopniu zmieniły współczesną obróbkę metali. Pozwala wykonywać detale o skomplikowanej geometrii, ograniczać straty materiałowe i znacząco skracać czas produkcji. Co ważne, sprawdza się zarówno przy wykonywaniu pojedynczych prototypów, jak i przy wielkoseryjnej produkcji przemysłowej.
W BAPRO-MET wykorzystujemy nowoczesne technologie cięcia laserowego, aby dostarczać elementy spełniające wysokie wymagania dotyczące dokładności, jakości powierzchni i powtarzalności wymiarowej. Dzięki połączeniu zaawansowanego parku maszynowego z doświadczeniem naszych specjalistów możemy realizować nawet złożone projekty wymagające wielu etapów obróbki.
Podstawą działania lasera światłowodowego jest niezwykle intensywna wiązka promieniowania elektromagnetycznego. Energia świetlna generowana w specjalnym źródle laserowym jest transportowana za pomocą światłowodu do głowicy tnącej, gdzie układ optyczny skupia ją na bardzo małej powierzchni obrabianego materiału.
W miejscu skupienia wiązki powstaje ogromna gęstość energii, powodująca gwałtowny wzrost temperatury. Metal ulega miejscowemu stopieniu, a w określonych warunkach również częściowemu odparowaniu. Jednocześnie strumień gazu technologicznego usuwa stopiony materiał ze szczeliny cięcia.
Cały proces odbywa się bez mechanicznego kontaktu narzędzia z obrabianą blachą.
To właśnie ta cecha stanowi jedną z największych zalet technologii laserowej. Nie występują tutaj siły skrawania charakterystyczne dla frezowania, wykrawania czy tradycyjnego cięcia mechanicznego. Dzięki temu można wykonywać bardzo drobne otwory, wąskie szczeliny i skomplikowane kontury bez konieczności stosowania wielu różnych narzędzi.
W porównaniu z tradycyjnymi laserami CO₂ źródła fiber oferują kilka istotnych korzyści technologicznych.
Przede wszystkim charakteryzują się wysoką sprawnością konwersji energii elektrycznej na promieniowanie laserowe. Oznacza to, że większa część pobieranej energii może zostać wykorzystana do wytworzenia wiązki tnącej.
Kolejną zaletą jest sposób transportowania promieniowania. W laserach światłowodowych wiązka prowadzona jest światłowodem, co ogranicza potrzebę stosowania rozbudowanych układów luster wykorzystywanych w klasycznych laserach CO₂.
Istotna jest również długość fali promieniowania, która w typowych laserach fiber wynosi około 1 mikrometra. Właściwość ta sprzyja efektywnej obróbce wielu metali, w tym aluminium, miedzi i innych materiałów, które mogą stanowić większe wyzwanie dla niektórych starszych technologii laserowych.
W praktyce oznacza to połączenie wysokiej wydajności, dobrej jakości cięcia i korzystnych kosztów eksploatacyjnych.
Wyobraźmy sobie metalowy element zawierający kilkanaście niewielkich otworów montażowych, precyzyjne wycięcia i skomplikowany kontur zewnętrzny. Wszystkie te szczegóły muszą zostać wykonane zgodnie z dokumentacją techniczną, ponieważ nawet niewielkie odchylenia mogą utrudnić późniejszy montaż.
Właśnie w takich zastosowaniach cięcie laserowe pokazuje swoje największe możliwości.
Nowoczesne systemy CNC pozwalają bardzo dokładnie sterować ruchem głowicy tnącej. Operator przygotowuje program na podstawie dokumentacji cyfrowej, a maszyna realizuje zaplanowaną trajektorię, zachowując wysoką powtarzalność.
W zależności od zastosowanego urządzenia, rodzaju materiału, jego grubości i parametrów procesu możliwe jest uzyskiwanie bardzo małych tolerancji wymiarowych.
Należy jednak pamiętać, że rzeczywista dokładność gotowego detalu zależy od całego procesu technologicznego, a nie wyłącznie od dokładności pozycjonowania maszyny.
Znaczenie mają między innymi:
Dopiero prawidłowe połączenie tych parametrów pozwala uzyskać elementy odpowiadające wymaganiom projektu.
Jedną z najbardziej interesujących cech technologii laserowej jest jej uniwersalność.
Ta sama maszyna może wycinać proste prostokątne elementy konstrukcyjne, skomplikowane wsporniki, dekoracyjne panele metalowe, części maszyn czy precyzyjne komponenty przeznaczone do dalszego gięcia i spawania.
Nie ma potrzeby przygotowywania osobnego wykrojnika dla każdego nowego kształtu. W wielu przypadkach wystarczy zmiana programu sterującego.
To ogromna przewaga szczególnie w produkcji małoseryjnej, prototypowej oraz wszędzie tam, gdzie konstrukcje są często modyfikowane.
Proces produkcji rozpoczyna się na długo przed uruchomieniem lasera.
Najpierw przygotowywana jest dokumentacja techniczna, najczęściej w postaci cyfrowego rysunku CAD. Na jej podstawie powstaje program technologiczny określający przebieg cięcia.
Oprogramowanie CAM pozwala zaplanować kolejność wykonywania poszczególnych konturów, punkty rozpoczęcia cięcia oraz sposób przemieszczania głowicy pomiędzy elementami.
Szczególnie istotna jest odpowiednia kolejność operacji. Przykładowo, niewielkie otwory i wycięcia wewnętrzne wykonuje się zazwyczaj przed odcięciem zewnętrznego konturu detalu. Pozwala to ograniczyć ryzyko przemieszczenia elementu podczas obróbki.
Po zakończeniu procesu wycięte części mogą zostać poddane kontroli wymiarowej, a następnie przekazane do kolejnych etapów produkcji.
Dzięki cyfrowemu sterowaniu ponowne wykonanie tego samego elementu nie wymaga odtwarzania całego procesu przygotowania technologicznego od początku.
W przemyśle metalowym koszt surowca często stanowi znaczącą część wartości gotowego produktu. Dlatego równie ważne jak samo cięcie jest odpowiednie wykorzystanie powierzchni arkusza.
Tutaj z pomocą przychodzi nesting, czyli komputerowa optymalizacja rozmieszczenia detali na blasze.
Zaawansowane oprogramowanie analizuje geometrię poszczególnych elementów i poszukuje takiego układu, który pozwoli możliwie efektywnie wykorzystać dostępny materiał.
Przykładowo, jeżeli z jednego arkusza można wyciąć 40 elementów, a po zmianie ich rozmieszczenia zmieści się 45, oznacza to wzrost liczby uzyskiwanych detali o 12,5% bez zwiększania ilości zużytej blachy.
W przypadku dużych zamówień seryjnych nawet niewielka poprawa wykorzystania materiału może przełożyć się na wymierne oszczędności.
Nesting pozwala również ograniczać ilość odpadu produkcyjnego oraz lepiej planować wykorzystanie pozostałości arkuszy.
Nie zawsze jednak najgęstsze rozmieszczenie elementów jest rozwiązaniem optymalnym. Trzeba uwzględnić także stabilność materiału podczas cięcia, odprowadzanie ciepła, minimalne odstępy technologiczne i możliwość bezpiecznego wyjmowania gotowych detali.
Efektywność produkcji wynika więc nie tylko z szybkości maszyny, ale również z inteligentnego przygotowania całego procesu.
W wielu zastosowaniach przemysłowych jakość krawędzi po cięciu jest równie ważna jak dokładność wymiarowa.
Nierówności, nadmierne zadziory lub pozostałości stopionego metalu mogą utrudniać późniejsze spawanie, montaż czy wykańczanie powierzchni.
Prawidłowo dobrane parametry cięcia laserowego pozwalają uzyskać stosunkowo gładkie krawędzie, ograniczając konieczność wykonywania dodatkowych operacji.
Duże znaczenie ma tutaj zastosowany gaz technologiczny.
Tlen jest często stosowany podczas cięcia stali węglowej. Reakcja egzotermiczna tlenu z rozgrzanym metalem dostarcza dodatkowej energii, wspomagając proces rozdzielania materiału.
Pozwala to efektywnie przecinać określone grubości stali, jednak na powierzchni krawędzi może powstawać warstwa tlenków.
Jeżeli element ma zostać poddany malowaniu proszkowemu lub innemu procesowi wymagającemu odpowiednio przygotowanego podłoża, warstwa ta może wymagać usunięcia.
Azot jest gazem obojętnym w warunkach typowego procesu cięcia. Jego zadaniem jest przede wszystkim usuwanie stopionego metalu ze szczeliny oraz ograniczanie utleniania powierzchni.
Technologia ta znajduje szerokie zastosowanie podczas obróbki stali nierdzewnej, aluminium oraz innych materiałów, dla których istotna jest jakość i wygląd krawędzi.
W wielu przypadkach pozwala uzyskać jasną powierzchnię cięcia, korzystną z punktu widzenia późniejszego wykorzystania detalu.
Nie zawsze.
Choć nowoczesne cięcie laserowe może znacząco ograniczyć potrzebę dodatkowej obróbki, ostateczny zakres prac zależy od wymagań technicznych.
W niektórych zastosowaniach konieczne może być usunięcie drobnych zadziorów, zaokrąglenie ostrych krawędzi, oczyszczenie powierzchni lub przygotowanie jej do spawania i malowania.
Dlatego w BAPRO-MET patrzymy na cięcie laserowe jako na część większego procesu produkcyjnego, w którym każdy etap powinien być dopasowany do kolejnego.
Cięcie laserowe jest procesem termicznym, dlatego pomimo bardzo małego obszaru oddziaływania wiązki nie można całkowicie wyeliminować wpływu temperatury na materiał.
Podczas cięcia energia cieplna koncentruje się w wąskiej strefie, co zazwyczaj pozwala ograniczyć nagrzewanie sąsiednich obszarów blachy.
Jednak przy bardzo cienkich arkuszach, dużej liczbie otworów lub gęsto rozmieszczonych konturach może dojść do lokalnych odkształceń.
Szczególnie wymagające bywają elementy o długich, wąskich ramionach, cienkich mostkach materiałowych i skomplikowanej geometrii.
W takich przypadkach znaczenie ma odpowiednie zaplanowanie kolejności cięcia, ograniczenie nadmiernej koncentracji ciepła oraz dobór parametrów procesu.
Doświadczenie technologów pozwala przewidywać potencjalne problemy już na etapie przygotowywania programu CNC.
W materiałach promujących technologie laserowe często podkreśla się wysoką prędkość przesuwu głowicy tnącej. Rzeczywiście, nowoczesne lasery fiber potrafią bardzo szybko obrabiać cienkie arkusze metalu.
Jednak sama prędkość cięcia nie przesądza o wydajności zakładu.
Na całkowity czas realizacji zamówienia wpływają również przygotowanie dokumentacji, załadunek materiału, przebijanie otworów początkowych, przemieszczanie głowicy pomiędzy konturami, rozładunek oraz kontrola gotowych elementów.
Przykładowo, wykonanie setek niewielkich otworów może zajmować więcej czasu niż przecięcie znacznie dłuższego, ale prostego konturu.
Dlatego prawdziwa optymalizacja produkcji polega na analizie wszystkich etapów, a nie wyłącznie na zwiększaniu prędkości pracy maszyny.
W BAPRO-MET zwracamy uwagę zarówno na jakość wykonywanych elementów, jak i na odpowiednią organizację procesu technologicznego.
Technologia światłowodowa znajduje zastosowanie przy obróbce wielu metali wykorzystywanych w nowoczesnym przemyśle.
To jeden z najczęściej obrabianych materiałów. Laser pozwala wykonywać elementy ram, wsporniki, uchwyty, obudowy, części maszyn oraz komponenty przeznaczone do późniejszego spawania.
Dużą zaletą jest możliwość wycinania złożonych konturów bez konieczności stosowania specjalistycznych narzędzi mechanicznych.
W przypadku stali nierdzewnej szczególne znaczenie ma jakość krawędzi oraz ograniczenie niepożądanych zmian powierzchni.
Cięcie laserowe z odpowiednio dobranym gazem technologicznym pozwala wykonywać elementy wykorzystywane między innymi w przemyśle spożywczym, wyposażeniu technicznym, produkcji urządzeń i konstrukcjach wymagających odporności na korozję.
Aluminium wyróżnia się niewielką masą, dobrą odpornością na korozję i wysoką przewodnością cieplną.
Te same właściwości, które czynią je atrakcyjnym materiałem konstrukcyjnym, mogą jednak utrudniać jego obróbkę termiczną.
Nowoczesne lasery fiber pozwalają efektywnie przecinać aluminium, pod warunkiem odpowiedniego doboru parametrów oraz uwzględnienia właściwości konkretnego stopu.
Technologia ta jest szczególnie przydatna podczas produkcji lekkich konstrukcji, obudów, osłon i komponentów technicznych.
Możliwości zastosowania cięcia laserowego są niezwykle szerokie. W praktyce trudno wskazać gałąź przemysłu metalowego, w której technologia ta nie mogłaby znaleźć zastosowania.
W przemyśle maszynowym służy do produkcji osłon, wsporników, elementów mocujących i części konstrukcyjnych. W branży motoryzacyjnej umożliwia wykonywanie komponentów o złożonej geometrii, często przeznaczonych do dalszego gięcia lub spawania.
W rolnictwie laserowo wycinane elementy trafiają do maszyn uprawowych, urządzeń transportowych i konstrukcji wsporczych. Z kolei w branży meblarskiej i wyposażenia wnętrz technologia ta pozwala tworzyć zarówno funkcjonalne elementy konstrukcyjne, jak i dekoracyjne detale metalowe.
W energetyce i elektrotechnice cięcie laserowe znajduje zastosowanie przy wykonywaniu obudów, paneli montażowych oraz elementów systemów technicznych.
Coraz większe znaczenie ma również produkcja krótkich serii specjalistycznych części, w której możliwość szybkiego przejścia od projektu do gotowego detalu stanowi istotną przewagę.
Pomimo licznych zalet technologia światłowodowa nie jest uniwersalnym rozwiązaniem dla każdego zadania.
W przypadku bardzo grubych arkuszy, określonych materiałów lub szczególnych wymagań dotyczących krawędzi korzystniejsze mogą okazać się inne metody obróbki.
Cięcie wodą pozwala na przykład ograniczyć wpływ wysokiej temperatury na materiał. Cięcie plazmowe może natomiast stanowić ekonomiczne rozwiązanie przy obróbce określonych grubości blach, zwłaszcza gdy wymagania dotyczące dokładności i jakości krawędzi są mniej rygorystyczne.
Laser fiber wymaga również odpowiedniego zaplecza technicznego. Źródło laserowe, układ chłodzenia, optyka głowicy, systemy filtracji oraz instalacje gazów technologicznych muszą być utrzymywane w prawidłowym stanie.
Ważnym ograniczeniem pozostaje także koszt inwestycji w zaawansowane urządzenia.
Dlatego dobór technologii powinien zawsze uwzględniać nie tylko możliwości maszyny, ale również ekonomię wykonania konkretnego detalu.
Współczesny przemysł coraz większą wagę przywiązuje do ograniczania zużycia energii i racjonalnego gospodarowania surowcami.
Technologia fiber oferuje w tym zakresie istotne możliwości.
Wysoka sprawność źródeł światłowodowych pozwala ograniczać zużycie energii elektrycznej w porównaniu z wieloma tradycyjnymi systemami laserowymi CO₂ o zbliżonym zastosowaniu.
Dodatkową korzyścią jest możliwość bardzo precyzyjnego planowania rozmieszczenia elementów na arkuszu, co zmniejsza ilość niewykorzystanego materiału.
Nie oznacza to jednak, że cięcie laserowe jest procesem całkowicie pozbawionym wpływu na środowisko. Maszyny wymagają energii elektrycznej, chłodzenia, gazów technologicznych oraz odpowiednich systemów odciągu i filtracji.
O rzeczywistej efektywności środowiskowej decyduje więc całościowe podejście do produkcji.
Największe korzyści przynosi połączenie energooszczędnej technologii, optymalizacji zużycia materiału i właściwej organizacji pracy.
W BAPRO-MET rozwijamy nasze możliwości produkcyjne, inwestując w zaawansowane technologie obróbki metali.
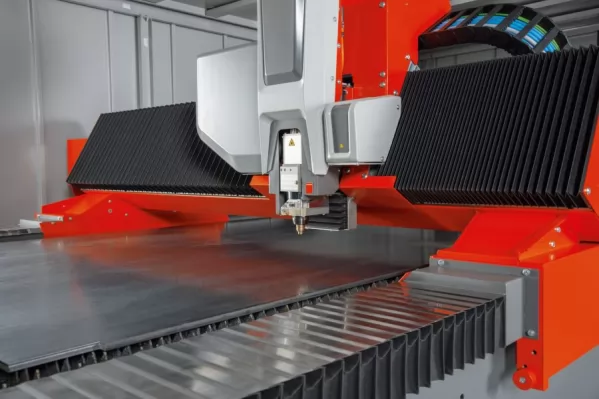
W naszym parku maszynowym wykorzystujemy między innymi laser Bystronic 3015 o mocy 4 kW, przeznaczony do precyzyjnego cięcia blach. Technologia CNC umożliwia wykonywanie zarówno prostych elementów, jak i detali o bardziej wymagającej geometrii.
Jednak sama nowoczesna maszyna nie wystarcza, aby uzyskać wysokiej jakości produkt.
Równie istotne są prawidłowe przygotowanie dokumentacji, dobór parametrów technologicznych, doświadczenie operatorów i odpowiednia kontrola procesu.
Każde zlecenie analizujemy pod kątem rodzaju materiału, geometrii elementu, wymagań wymiarowych oraz przewidywanych dalszych etapów produkcji.
Takie podejście pozwala nam realizować zarówno pojedyncze zamówienia, jak i powtarzalne serie komponentów przemysłowych.
Jedną z ważnych zalet współpracy z BAPRO-MET jest możliwość połączenia kilku procesów obróbki metali w ramach jednego zaplecza produkcyjnego.
Po wycięciu element może zostać skierowany do dalszej obróbki, w zależności od wymagań projektu.
Oferujemy między innymi:
Dzięki takiemu połączeniu technologii możemy realizować projekty wymagające więcej niż jednej operacji produkcyjnej.
Dla naszych klientów oznacza to łatwiejszą koordynację zamówień, możliwość ograniczenia liczby podwykonawców oraz sprawniejszą organizację całego procesu wytwarzania.
Rozwój technologii laserowych nie ogranicza się już wyłącznie do zwiększania mocy źródeł promieniowania.
Coraz większe znaczenie mają inteligentne systemy sterowania, automatyczna optymalizacja parametrów oraz rozwiązania pozwalające na bieżąco monitorować przebieg cięcia.
Nowoczesne oprogramowanie może wspomagać dobór ustawień technologicznych, analizować rozmieszczenie detali i ograniczać liczbę niepotrzebnych przejazdów głowicy.
W zautomatyzowanych zakładach coraz częściej stosuje się również systemy magazynowania arkuszy, automatycznego załadunku i rozładunku oraz cyfrowego monitorowania produkcji.
Rozwijane są także rozwiązania wykorzystujące algorytmy analizy danych do wykrywania nieprawidłowości procesu i wspomagania kontroli jakości.
Wszystkie te kierunki rozwoju prowadzą do wspólnego celu: produkcji bardziej przewidywalnej, elastycznej i ekonomicznej.
Jednocześnie rośnie znaczenie właściwego projektowania elementów z myślą o możliwościach konkretnej technologii. Już na etapie tworzenia dokumentacji można bowiem wprowadzić zmiany, które ułatwią cięcie, ograniczą zużycie materiału i skrócą czas późniejszego montażu.
Cięcie laserowe może wydawać się procesem prostym: wystarczy umieścić arkusz blachy na stole maszyny, wczytać program i rozpocząć pracę.
W rzeczywistości za każdym dobrze wykonanym detalem stoi szereg decyzji technologicznych.
Trzeba prawidłowo przygotować geometrię, dobrać parametry cięcia, uwzględnić zachowanie materiału pod wpływem temperatury, zaplanować kolejność operacji i sprawdzić zgodność gotowego elementu z dokumentacją.
W przypadku produkcji seryjnej dochodzi jeszcze konieczność utrzymania powtarzalności pomiędzy kolejnymi partiami.
Dlatego nowoczesna technologia daje najlepsze rezultaty wtedy, gdy współpracuje z wiedzą i doświadczeniem ludzi.
W BAPRO-MET łączymy możliwości zaawansowanych urządzeń z praktyczną znajomością procesów obróbki metali. Dzięki temu możemy nie tylko wykonywać zamówione detale, ale również wspierać klientów w wyborze odpowiednich rozwiązań produkcyjnych.
Laser fiber jest jednym z najważniejszych narzędzi współczesnego przemysłu metalowego. Umożliwia szybkie i dokładne wykonywanie skomplikowanych elementów, sprzyja optymalnemu wykorzystaniu materiału oraz pozwala elastycznie reagować na zmieniające się potrzeby produkcyjne.
Jego największą zaletą nie jest jednak wyłącznie precyzja czy prędkość pracy. To możliwość połączenia cyfrowego projektowania, automatyzacji i zaawansowanej obróbki w jeden spójny proces technologiczny.
W BAPRO-MET wykorzystujemy te możliwości, oferując profesjonalne cięcie blach laserem oraz kompleksowe usługi obróbki metali. Od pojedynczych elementów i prototypów po powtarzalne serie produkcyjne – stawiamy na jakość wykonania, sprawną realizację i rozwiązania dopasowane do konkretnych potrzeb.
Szukasz wykonawcy precyzyjnych elementów metalowych? Zapraszamy do kontaktu z BAPRO-MET. Przeanalizujemy dokumentację techniczną, dobierzemy odpowiednią technologię i przygotujemy rozwiązanie odpowiadające wymaganiom Twojego projektu.