W nowoczesnym przemyśle nawet pozornie prosty element, taki jak wygięta metalowa rura, może stanowić poważne wyzwanie technologiczne. Szczególnie wtedy, gdy musi mieć kilka łuków, zmieniać kierunek w różnych płaszczyznach, zachowywać dokładne wymiary i idealnie pasować do pozostałych części konstrukcji. W takich sytuacjach tradycyjne metody obróbki często okazują się niewystarczające.
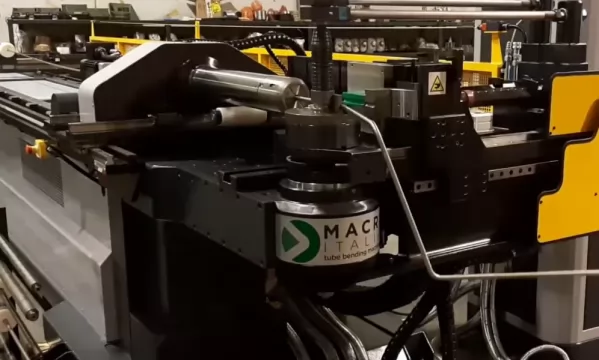
Rozwiązaniem jest gięcie rur CNC, które pozwala uzyskiwać skomplikowane geometrie przy zachowaniu wysokiej dokładności i powtarzalności. Jedną z maszyn wykorzystywanych do tego rodzaju zadań jest sześcioosiowa giętarka Macri Italia PROVAR 6-65 U-D, znajdująca się w parku maszynowym BAPRO-MET.
To zaawansowane technologicznie urządzenie umożliwia automatyczne formowanie rur i profili metalowych, łącząc precyzyjne sterowanie ruchem, elastyczność programowania oraz rozwiązania ograniczające ryzyko deformacji materiału.
Dlaczego sześć osi sterowanych numerycznie robi tak dużą różnicę? Jak powstają przestrzenne elementy rurowe i co decyduje o jakości gotowego detalu?
Gięcie rur kojarzy się najczęściej z nadawaniem prostemu odcinkowi metalu określonej krzywizny. W rzeczywistości współczesne konstrukcje przemysłowe wymagają znacznie bardziej złożonych kształtów.
Wyobraźmy sobie metalową rurę, która stanowi część układu wydechowego samochodu. Musi ona ominąć inne podzespoły, zmieścić się w ograniczonej przestrzeni i połączyć z kolejnymi elementami instalacji. Każdy łuk musi znajdować się we właściwym miejscu, a nawet niewielkie odchylenie kąta może utrudnić montaż.
Podobne wymagania dotyczą stelaży meblowych, konstrukcji maszyn rolniczych, wyposażenia siłowni czy systemów rurowych wykorzystywanych w przemyśle.
Właśnie dlatego nowoczesne gięcie rur nie polega wyłącznie na ich mechanicznym odkształcaniu. Jest to kontrolowany proces technologiczny, w którym geometria, właściwości materiału, dobór narzędzi i kolejność operacji muszą ze sobą współpracować.
Technologia CNC pozwala zaprogramować te zależności, dzięki czemu możliwe jest wykonywanie nawet bardzo skomplikowanych elementów przestrzennych.
Giętarka Macri Italia PROVAR 6-65 U-D to w pełni automatyczna maszyna przeznaczona do precyzyjnego gięcia rur i profili. Jej istotną cechą jest zastosowanie sześciu osi sterowanych numerycznie, które odpowiadają za poszczególne ruchy wykonywane podczas procesu.
Maszyna jest przystosowana do obróbki rur o średnicy do 65 mm, przy czym rzeczywiste możliwości gięcia zależą również od grubości ścianki, rodzaju materiału, promienia gięcia oraz zastosowanego oprzyrządowania.
Sześć osi CNC odpowiada za:
Współpraca tych osi sprawia, że maszyna może realizować skomplikowane sekwencje gięć bez konieczności ręcznego przestawiania rury po każdej operacji.
Ma to szczególne znaczenie przy produkcji elementów trójwymiarowych, w których kolejne łuki muszą być ustawione względem siebie pod ściśle określonymi kątami.
Największą zaletą rozbudowanego układu sterowania jest możliwość jednoczesnego kontrolowania wielu parametrów procesu.
W tradycyjnych metodach obróbki wykonanie złożonego elementu może wymagać kilku oddzielnych operacji, ponownego mocowania materiału i dodatkowego pozycjonowania. Każda taka czynność wydłuża produkcję oraz zwiększa ryzyko wystąpienia niedokładności.
W przypadku giętarki sześcioosiowej wiele operacji można połączyć w jeden zaprogramowany cykl.
Przynosi to konkretne korzyści:
W rezultacie technologia ta sprawdza się zarówno w produkcji powtarzalnych serii, jak i przy realizacji bardziej wymagających projektów.
Możliwości nowoczesnej giętarki CNC najlepiej widać w jej parametrach technicznych. W przypadku modelu Macri Italia PROVAR 6-65 U-D szczególne znaczenie mają zakres obsługiwanych średnic rur, szybkość pracy oraz precyzja pozycjonowania poszczególnych osi.
Maszyna wyposażona jest w sześć osi sterowanych numerycznie CNC i umożliwia gięcie rur o średnicy do 65 mm. Jej zaawansowany układ sterowania pozwala wykonywać skomplikowane geometrie przestrzenne z zachowaniem wysokiej powtarzalności.
Poszczególne osie charakteryzują się następującymi parametrami:
Warto podkreślić, że przedstawione wartości odnoszą się do przykładowej konfiguracji maszyny z serii PROVAR 6-65 i mogą różnić się w zależności od jej wyposażenia.
Dokładność pozycjonowania osi nie jest również równoznaczna z tolerancją wymiarową gotowego elementu. Na końcowy rezultat wpływają właściwości obrabianego materiału, grubość ścianki rury, promień gięcia, sprężynowanie oraz właściwy dobór narzędzi.
Połączenie wysokich prędkości roboczych z precyzyjnym sterowaniem sześcioma osiami sprawia, że PROVAR 6-65 U-D jest rozwiązaniem odpowiednim zarówno do produkcji seryjnej, jak i realizacji wymagających elementów o skomplikowanej geometrii przestrzennej.
Jedną z najbardziej interesujących możliwości giętarki PROVAR 6-65 U-D jest wykonywanie elementów, których geometria rozwija się w trzech wymiarach.
Rura nie musi być wyginana wyłącznie w jednej płaszczyźnie. Po wykonaniu pierwszego łuku może zostać obrócona, przesunięta i ponownie wygięta pod innym kątem.
Dzięki temu z prostego odcinka materiału powstaje przestrzenny detal, który może przebiegać wokół innych części konstrukcji.
Proces gięcia rozpoczyna się od analizy dokumentacji technicznej. Na jej podstawie określane są długości prostych odcinków, promienie gięcia, kąty oraz wzajemna orientacja poszczególnych łuków.
Następnie przygotowywany jest program sterujący maszyną.
Po zamocowaniu rury w uchwycie rozpoczyna się automatyczny cykl:
Cała sekwencja może obejmować wiele gięć wykonywanych w różnych płaszczyznach.
Co istotne, odpowiednio zaprogramowana kolejność operacji pozwala również ograniczać ryzyko kolizji pomiędzy formowaną rurą a elementami maszyny.
Jednym z najważniejszych parametrów procesu jest promień gięcia.
To właśnie on decyduje o tym, jak mocno rura zostanie zakrzywiona. Im mniejszy promień w stosunku do średnicy rury, tym większe odkształcenia materiału i większe wymagania wobec narzędzi.
Podczas gięcia metal zachowuje się inaczej po wewnętrznej i zewnętrznej stronie łuku.
Po stronie zewnętrznej materiał jest rozciągany, natomiast po stronie wewnętrznej ulega ściskaniu. W efekcie mogą wystąpić niepożądane zjawiska, takie jak zmniejszenie grubości ścianki, marszczenie powierzchni czy zmiana kształtu przekroju.
Przy gięciu rur stalowych często rozważa się promienie rzędu 1,5–2 średnic zewnętrznych rury, jednak nie jest to uniwersalna granica technologiczna. Możliwość zastosowania mniejszego promienia zależy od rodzaju materiału, grubości ścianki i zastosowanego oprzyrządowania.
W przypadku bardziej wymagających geometrii niezbędne może być wykorzystanie dodatkowych elementów podpierających rurę od wewnątrz.
Podczas obserwowania pracującej giętarki uwagę przyciąga przede wszystkim ruch głowicy i stopniowe formowanie łuków. Tymczasem jeden z najważniejszych elementów procesu może pozostawać niemal całkowicie niewidoczny.
Jest nim trzpień giętarski, nazywany również mandrelem.
Trzpień umieszczany jest wewnątrz rury i zapewnia jej podparcie w obszarze odkształcenia. Jego zadaniem jest ograniczenie niekontrolowanych zmian przekroju podczas formowania łuku.
Ma to szczególne znaczenie przy obróbce rur cienkościennych.
Bez odpowiedniego podparcia materiał może się spłaszczać, a po wewnętrznej stronie łuku mogą pojawiać się fałdy. Właściwie dobrany trzpień pomaga ograniczyć te zjawiska i utrzymać bardziej regularny przekrój.
W bardziej wymagających zastosowaniach wykorzystuje się trzpienie segmentowe, które mogą lepiej dopasowywać się do przebiegu gięcia.
W rozwiązaniach stosowanych w maszynach serii PROVAR istotną rolę odgrywają również funkcje wspomagające pracę trzpienia.
Automatyczne smarowanie pozwala utrzymywać odpowiednie warunki tarcia pomiędzy materiałem a narzędziem. Dzięki temu można ograniczać zużycie elementów roboczych oraz poprawiać stabilność procesu.
Z kolei funkcja wcześniejszego wycofywania trzpienia umożliwia odpowiednie zsynchronizowanie jego ruchu z końcową fazą gięcia.
Prawidłowo ustawiony moment wycofania pomaga ograniczać ryzyko uszkodzenia powierzchni rury i ułatwia realizację kolejnych operacji.
W produkcji przemysłowej liczy się nie tylko dokładność, ale również czas potrzebny na przygotowanie maszyny do kolejnego zadania.
Giętarka PROVAR 6-65 U-D została wyposażona w rozwiązanie umożliwiające pracę z dwupoziomowym układem narzędziowym.
W zależności od konfiguracji może on obsługiwać dwa różne promienie stałe albo zestaw narzędzi przeznaczonych do gięcia o promieniu stałym i zmiennym.
Dlaczego to ważne?
Wyobraźmy sobie element, który wymaga wykonania kilku ciasnych łuków oraz jednego łagodniejszego wygięcia. W przypadku mniej elastycznego wyposażenia realizacja takiego zadania mogłaby wymagać dodatkowego przezbrojenia lub podziału procesu na kilka etapów.
Dwupoziomowy układ narzędzi pozwala ograniczyć część tych operacji, jeśli geometria detalu i zastosowane oprzyrządowanie umożliwiają ich wykonanie w jednym cyklu.
Dla producenta oznacza to możliwość sprawniejszej realizacji bardziej zróżnicowanych projektów.
Jednym z największych wyzwań w procesie gięcia jest zjawisko sprężynowania.
Metal poddany odkształceniu nie zawsze zachowuje dokładnie taki kształt, jaki nadało mu narzędzie. Po zwolnieniu nacisku część odkształcenia sprężystego zanika, a rura może nieznacznie zmienić swój kąt.
Oznacza to, że uzyskanie łuku o kącie 90° może wymagać wykonania gięcia pod nieco większym kątem.
Wielkość tej korekty zależy między innymi od:
Nowoczesne sterowanie CNC umożliwia uwzględnienie odpowiednich korekt w programie.
Po wykonaniu elementu próbnego i sprawdzeniu jego wymiarów można wprowadzić zmiany, które pozwolą uzyskać geometrię bliższą założeniom projektowym.
Jest to szczególnie ważne w produkcji seryjnej, gdzie nawet niewielka niedokładność powtarzana na setkach detali może powodować problemy podczas późniejszego montażu.
Wysokiej jakości gięcie rur wymaga kontrolowania kilku potencjalnych problemów technologicznych.
Podczas gięcia materiał po wewnętrznej stronie rury jest ściskany. Jeżeli odkształcenie staje się zbyt duże, mogą pojawić się charakterystyczne fałdy.
Ograniczenie tego zjawiska wymaga odpowiedniego doboru promienia, położenia trzpienia, narzędzia wygładzającego oraz parametrów docisku.
Rura o przekroju okrągłym może podczas gięcia przyjmować kształt bardziej owalny.
Niewielka owalizacja bywa naturalnym następstwem procesu, jednak w niektórych zastosowaniach jej dopuszczalna wartość jest ściśle określona.
Dotyczy to między innymi elementów instalacji, w których zachowanie odpowiedniego przekroju ma znaczenie dla przepływu medium.
W takich przypadkach szczególnie ważne jest właściwe podparcie wewnętrzne oraz dobór narzędzi.
Po zewnętrznej stronie łuku materiał ulega rozciąganiu. Jeżeli odkształcenie jest zbyt duże, może dojść do nadmiernego zmniejszenia grubości ścianki, a w skrajnych przypadkach nawet do jej pęknięcia.
Ryzyko to ogranicza się poprzez odpowiedni dobór materiału, promienia gięcia i parametrów technologicznych.
Różnice pomiędzy zaprogramowanym a rzeczywistym kątem mogą wynikać ze sprężynowania, zmienności właściwości materiału lub nieprawidłowego ustawienia narzędzi.
Rozwiązaniem jest kontrola elementów próbnych i odpowiednia korekta programu.
Właściwie przygotowany proces gięcia powinien zapewniać nie tylko zgodność geometrii z dokumentacją, ale również odpowiednią jakość powierzchni oraz zachowanie wymaganych właściwości materiału.
Technologia gięcia CNC znajduje zastosowanie przy obróbce różnych metali i stopów.
Każdy materiał ma jednak własną charakterystykę, która wpływa na sposób przygotowania procesu.
Stal konstrukcyjna jest szeroko wykorzystywana do produkcji stelaży, ram, elementów maszyn i konstrukcji przemysłowych.
Odpowiednio dobrane parametry umożliwiają wykonywanie zarówno prostych łuków, jak i bardziej rozbudowanych kształtów przestrzennych.
Stal nierdzewna jest ceniona za odporność na korozję oraz estetykę powierzchni. Znajduje zastosowanie między innymi w przemyśle spożywczym, wyposażeniu technicznym i elementach instalacyjnych.
Jej obróbka może wymagać większych sił oraz dokładniejszego uwzględnienia sprężynowania, zależnie od gatunku i stanu materiału.
Aluminium wyróżnia się niewielką masą i dobrą odpornością na korozję, dlatego jest chętnie wykorzystywane w lekkich konstrukcjach.
Podczas gięcia należy jednak uwzględnić właściwości konkretnego stopu i jego stan umocnienia. Niektóre stopy aluminium są stosunkowo podatne na formowanie, podczas gdy inne wymagają większych promieni gięcia.
Rury miedziane są wykorzystywane między innymi w instalacjach technicznych, chłodniczych i grzewczych.
Ich gięcie wymaga kontroli odkształceń, szczególnie wtedy, gdy istotne jest zachowanie odpowiedniej drożności i geometrii przekroju.
Możliwość obróbki konkretnego materiału na danej maszynie należy każdorazowo ocenić z uwzględnieniem średnicy, grubości ścianki, promienia oraz dostępnego oprzyrządowania.
Zastosowania technologii gięcia rur CNC są znacznie szersze, niż mogłoby się wydawać. Elementy wykonywane w ten sposób spotykamy niemal codziennie, choć często nie zdajemy sobie sprawy ze stopnia skomplikowania ich produkcji.
W branży automotive gięte rury wykorzystywane są między innymi do produkcji elementów układów wydechowych, przewodów technicznych, konstrukcji siedzeń oraz wybranych części nadwozia.
W tym sektorze szczególne znaczenie mają powtarzalność, zgodność wymiarowa i możliwość realizacji większych serii.
W maszynach przemysłowych oraz rolniczych gięte elementy rurowe mogą pełnić funkcję konstrukcyjną, ochronną lub instalacyjną.
Przykładem są ramy, uchwyty, przewody, osłony i elementy wsporcze.
Metalowe stelaże krzeseł, stołów, foteli czy regałów często powstają z rur i profili poddawanych precyzyjnemu gięciu.
Technologia CNC umożliwia uzyskiwanie powtarzalnych kształtów, które mają znaczenie zarówno dla wyglądu mebla, jak i łatwości jego montażu.
Ramy urządzeń treningowych, uchwyty, poręcze i elementy konstrukcyjne sprzętu fitness wymagają odpowiedniej wytrzymałości oraz precyzyjnego dopasowania.
Gięcie CNC pozwala wykonywać elementy o złożonej geometrii, które mogą być następnie łączone poprzez spawanie lub inne technologie montażowe.
Barierki, stojaki rowerowe, poręcze, elementy małej architektury i wyposażenia przestrzeni publicznej to kolejne przykłady zastosowania giętych rur.
W takich realizacjach istotne są nie tylko parametry mechaniczne, ale również estetyka i powtarzalność kształtów.
Czy zaawansowana giętarka CNC zawsze jest lepszym rozwiązaniem od prostszych urządzeń?
Wiele zależy od charakteru produkcji.
W przypadku pojedynczych, nieskomplikowanych elementów tradycyjne metody gięcia mogą być wystarczające i ekonomicznie uzasadnione.
Sytuacja zmienia się jednak wtedy, gdy projekt wymaga wielu łuków, precyzyjnego pozycjonowania lub produkcji większej liczby identycznych detali.
Nowoczesna giętarka CNC pozwala ograniczyć czas ręcznego ustawiania materiału, a zapisane programy ułatwiają ponowne uruchomienie wcześniej realizowanych zleceń.
Szczególnie istotna jest możliwość utrzymania podobnych warunków procesu dla kolejnych elementów.
Nie oznacza to całkowitego wyeliminowania kontroli jakości. Automatyzacja pozwala jednak stworzyć bardziej przewidywalne warunki produkcji i szybciej identyfikować ewentualne odchylenia.
Koszt produkcji detalu rurowego zależy od znacznie większej liczby czynników niż sam czas pracy giętarki.
Znaczenie mają również ilość zużytego materiału, liczba operacji technologicznych, konieczność wykonywania dodatkowych połączeń oraz czas montażu.
Dobrze zaprojektowany element gięty może zastąpić konstrukcję składającą się z kilku oddzielnych odcinków rur.
Zamiast docinać poszczególne fragmenty, ustawiać je w przyrządzie i następnie spawać, w niektórych przypadkach można wykonać całą geometrię z jednego odcinka materiału.
Takie rozwiązanie może przynieść kilka korzyści:
Oczywiście nie każdą konstrukcję można lub warto wykonać z jednego elementu. Należy uwzględnić dostępność narzędzi, ograniczenia przestrzenne giętarki, wymagania wytrzymałościowe i ekonomikę całego procesu.
Jednak już na etapie projektowania warto rozważyć, czy zastosowanie gięcia CNC pozwoli uprościć konstrukcję i ograniczyć liczbę późniejszych operacji.
Samo gięcie rury jest często tylko jednym z etapów powstawania gotowego wyrobu.
W zależności od przeznaczenia element może wymagać wcześniejszego cięcia, wykonania otworów, połączenia z innymi częściami lub odpowiedniego zabezpieczenia powierzchni.
Właśnie dlatego istotnym atutem BAPRO-MET jest możliwość łączenia różnych technologii obróbki metali.
W naszym parku maszynowym wykorzystujemy rozwiązania umożliwiające między innymi cięcie laserowe rur i profili, gięcie, spawanie oraz malowanie proszkowe.
Pozwala to planować realizację zleceń w szerszym kontekście technologicznym.
Przykładowo element konstrukcyjny może przejść przez następujące etapy:
Odpowiednie zaplanowanie kolejności tych operacji może ograniczyć liczbę zbędnych manipulacji materiałem oraz usprawnić cały proces produkcyjny.
Aby w pełni wykorzystać możliwości nowoczesnej giętarki, warto zadbać o właściwe przygotowanie dokumentacji technicznej.
Najważniejsze informacje to średnica zewnętrzna rury, grubość ścianki, gatunek materiału, promienie i kąty gięcia oraz wzajemne położenie łuków.
W przypadku elementów przestrzennych szczególnie przydatny jest model 3D, który pozwala dokładniej przeanalizować geometrię.
Warto również określić wymagane tolerancje wymiarowe oraz wskazać powierzchnie lub punkty szczególnie istotne podczas późniejszego montażu.
Nie bez znaczenia pozostaje kolejność gięć.
Element, który na rysunku wygląda stosunkowo prosto, może być trudny do wykonania, jeżeli jeden z wcześniejszych łuków uniemożliwi prawidłowe zamocowanie rury podczas kolejnej operacji.
Dlatego uwzględnienie możliwości technologicznych giętarki już na etapie projektowania może zapobiec kosztownym zmianom konstrukcyjnym.
Współpraca pomiędzy projektantem a wykonawcą pozwala często znaleźć rozwiązanie, które zachowuje funkcjonalność detalu, a jednocześnie jest łatwiejsze i bardziej ekonomiczne w produkcji.
W produkcji pojedynczego elementu najważniejsze jest uzyskanie wymaganej geometrii. Przy realizacji większej serii pojawia się dodatkowe wyzwanie: każdy kolejny detal powinien zachowywać parametry zgodne z dokumentacją.
Nowoczesne sterowanie CNC ułatwia osiągnięcie tego celu dzięki możliwości zapisywania programów i odtwarzania ustalonych sekwencji ruchów.
Nie oznacza to jednak, że proces nie wymaga nadzoru.
Właściwości materiału mogą różnić się pomiędzy partiami, a narzędzia stopniowo ulegają zużyciu. Dlatego ważne są okresowe pomiary, kontrola stanu oprzyrządowania oraz weryfikacja kluczowych parametrów procesu.
Szczególną uwagę należy zwracać na:
Odpowiednio prowadzona kontrola pozwala wykrywać odchylenia, zanim wpłyną one na większą liczbę produkowanych elementów.
Rozwój przemysłu sprawia, że od dostawców komponentów metalowych oczekuje się coraz więcej. Liczy się nie tylko wykonanie elementu zgodnie z rysunkiem, ale również powtarzalność, elastyczność produkcji i możliwość realizacji bardziej złożonych konstrukcji.
Sześcioosiowa giętarka Macri Italia PROVAR 6-65 U-D stanowi ważny element zaplecza technologicznego BAPRO-MET.
Dzięki rozbudowanemu sterowaniu CNC możemy podejmować się realizacji wymagających projektów obejmujących przestrzenne gięcie rur i profili, w których istotne znaczenie mają dokładność, właściwa geometria oraz jakość wykonania.
Możliwość współpracy wielu osi, zastosowanie odpowiednich narzędzi i automatyzacja kolejnych operacji pozwalają efektywnie wykorzystywać potencjał nowoczesnej technologii gięcia.
Co ważne, łączymy tę technologię z innymi procesami obróbki metali, dzięki czemu możemy uczestniczyć w realizacji bardziej kompleksowych projektów przemysłowych.
Współczesne gięcie rur to połączenie mechaniki, zaawansowanego sterowania numerycznego i wiedzy technologicznej. O jakości gotowego elementu decyduje nie tylko sama maszyna, ale również właściwe przygotowanie procesu, dobór narzędzi i kontrola parametrów obróbki.
Macri Italia PROVAR 6-65 U-D pozwala wykorzystać te możliwości podczas wykonywania skomplikowanych detali rurowych, również takich, które wymagają wielu gięć w różnych płaszczyznach.
W BAPRO-MET stawiamy na technologie umożliwiające precyzyjną i powtarzalną obróbkę metali. Dzięki nowoczesnemu parkowi maszynowemu możemy realizować projekty dla różnych gałęzi przemysłu, od pojedynczych komponentów po bardziej rozbudowane serie produkcyjne.
Szukasz wykonawcy, który podejmie się realizacji elementów rurowych o wymagającej geometrii? Poznaj nasze możliwości w zakresie gięcia rur CNC i skontaktuj się z BAPRO-MET, aby omówić szczegóły swojego projektu.